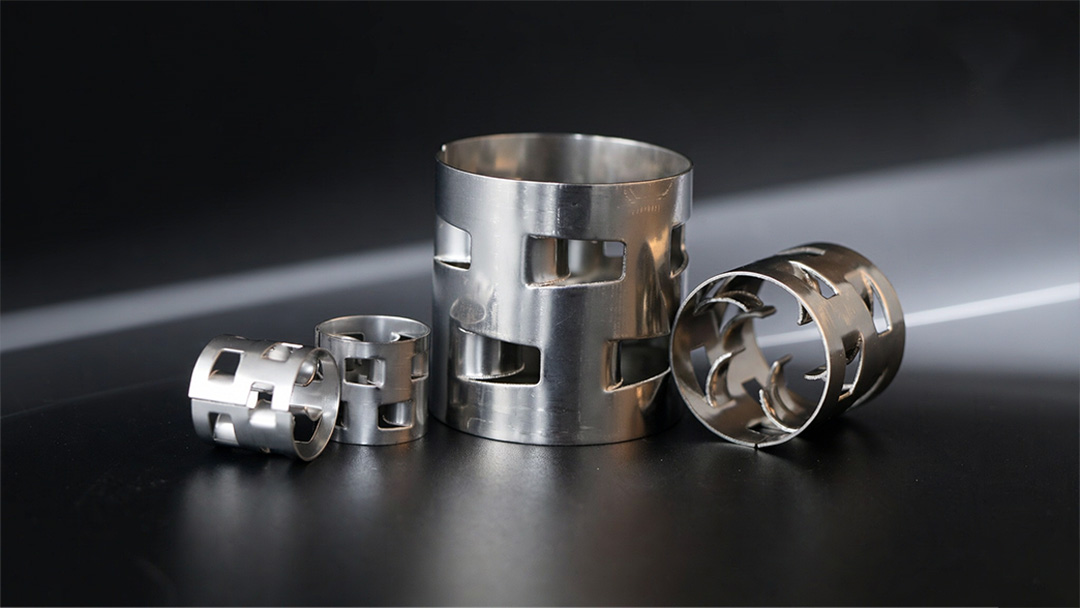
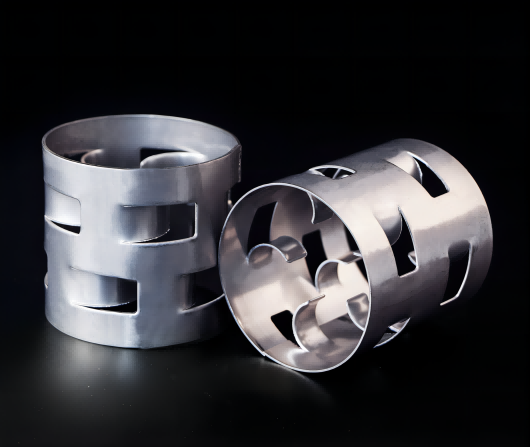
図1:ステンレス鋼製パルリング ― 円筒形の本体に刻印された窓と内側に曲がったフィンガー。
エンジニアリングアラート: 蒸留塔の温度が100℃を超える場合、真空下で運転する場合、または炭化水素や高圧ガスを扱う場合、プラスチック製の充填材は変形したり破損したりします。ステンレス鋼製のパルリングは、95%以上の空隙率、低い圧力損失、そして深層充填層を支える機械的強度を実現し、蒸留およびスクラビング用途における業界標準となっています。
パルリングは、従来のラシヒリングを進化させたものです。円筒形(高さと直径が等しい)はそのままに、壁面に2列の窓が開けられ、そこから生じる金属タブが中心に向かって内側に曲げられています。このシンプルな変更により性能が劇的に向上します。窓によって内部表面が形成され、流路が開かれることで、液体の分配、物質移動効率、処理能力が大幅に向上し、同時に圧力損失も低減されます。
ステンレス鋼帯からリングをプレス加工することで(鋳造ではなく)、寸法精度が高く、肉厚が薄く、機械的強度も均一になる。これらはすべて、大規模な工業用カラムにとって非常に重要な要素である。
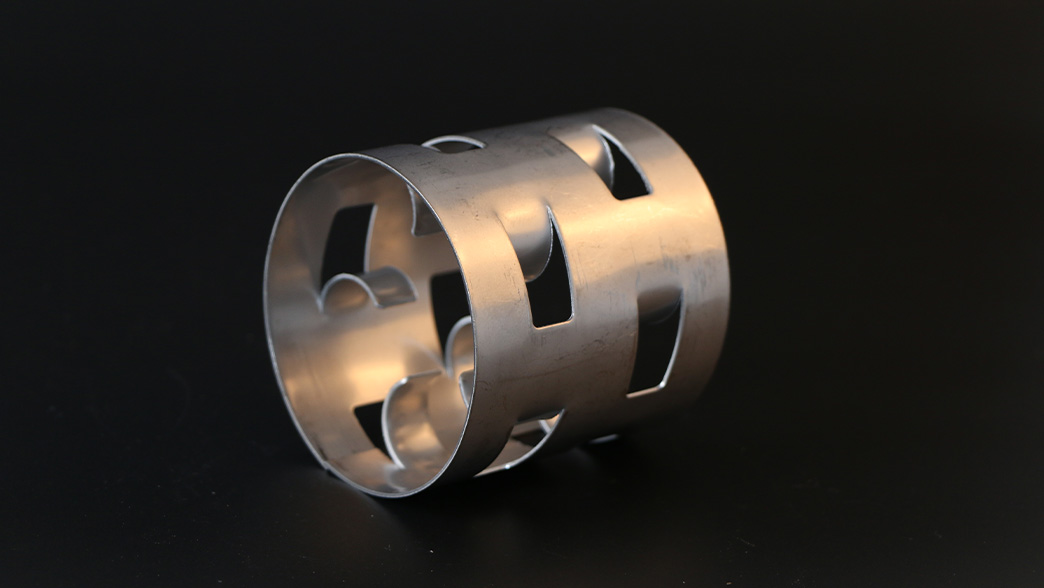
図2:パンチング加工された窓と内側に曲がったフィンガーが内部の濡れ面を形成する。
下の表は、SS304を基準とした標準サイズ(肉厚0.3~1.2mm)を示しています。かさ密度は材質グレードと肉厚によって変化するため、表示されている値は参考値です。
| サイズ(奥行×高さ×厚さ)(mm) | 表面積(m²/m³) | 空隙率(%) | バルク数(個/m³) | かさ密度(kg/m³) |
|---|---|---|---|---|
| 16 × 16 × 0.3 | 362 | 94.9 | 214,000 | 396 |
| 25 × 25 × 0.5 | 219 | 95.0 | 51,940 | 393 |
| 38 × 38 × 0.6 | 146 | 95.9 | 15,180 | 318 |
| 50 × 50 × 0.8 | 109 | 96.0 | 6,500 | 314 |
| 76 × 76 × 1.2 | 71 | 96.1 | 1,830 | 308 |
データソース:業界標準データシート(SS304、理論値は参考値。実際の嵩密度は肉厚によって異なります)から編集。特注サイズ(6/10/13/89/100 mm)および非標準肉厚はご要望に応じて対応可能です。
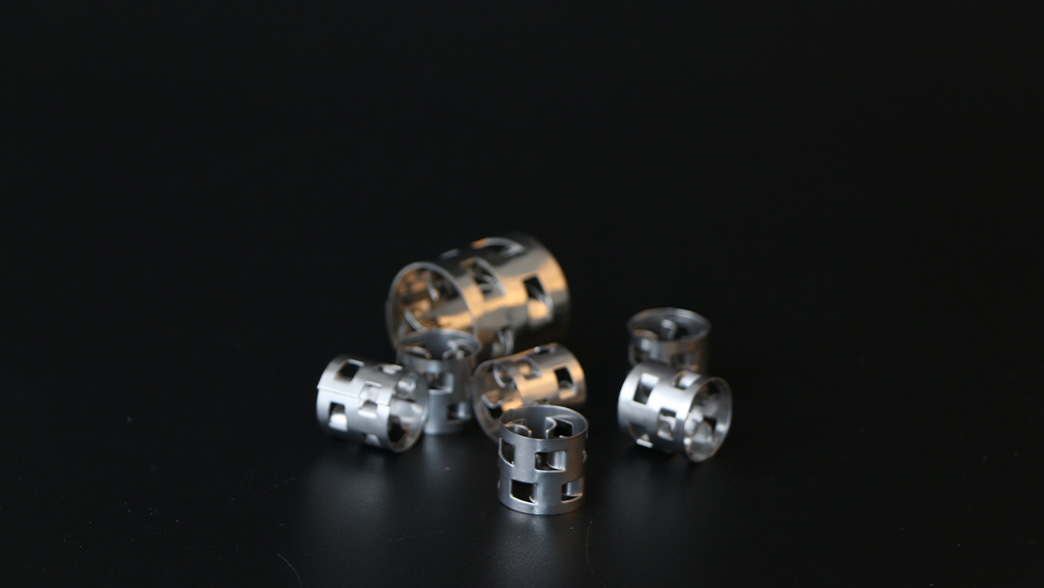
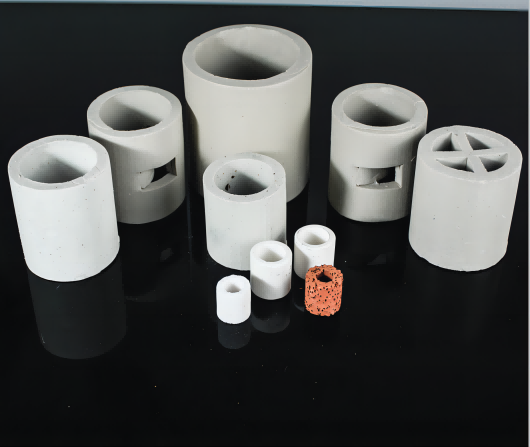
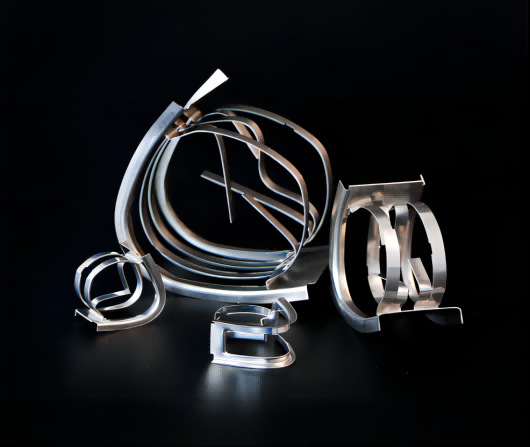
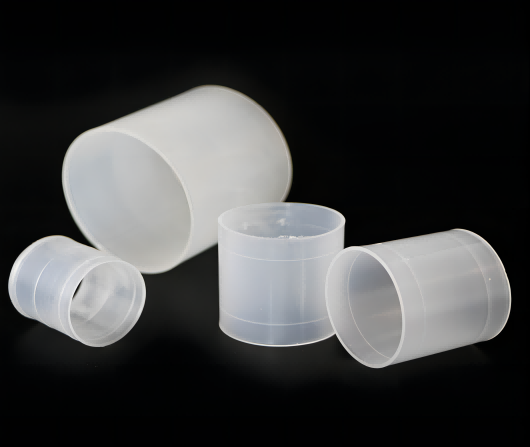
図3:材料の選択 ― 高温高圧には金属、腐食にはプラスチック、極度の高温にはセラミック。
| 材料 | 使用温度 | 代表的な用途 |
|---|---|---|
| SS304 / 304L | 最高約400℃ | 有機物の浄化、炭化水素の分留、一般サービス |
| SS316 / 316L | 最高約400℃ | 酸性ガス吸収、アミン/CO2 サービス、塩化物含有河川 |
| 炭素鋼 | 最高約350℃ | コスト重視で非腐食性の炭化水素サービス |
| デュプレックス 2205 / 904L | 最高約300℃ | 高濃度の塩化物/海水、激しい腐食 |
| ハステロイ/チタン/モネル | 合金の種類によって異なる | 激しい腐食、ハロゲン化物、高温酸 |
304と316Lのどちらを選ぶべきかについてさらに詳しく知りたい場合は、304と316Lの材料ガイドをご覧ください。使用可能なグレードには、SS304、304L、316、316L、410、2205デュプレックス、904Lに加え、炭素鋼や特殊合金が含まれます。
金属製のパルリングは、分離、吸収、脱着といった用途において、大気圧下と真空下の両方で、圧力損失を最小限に抑えることが重要な場合に指定されます。
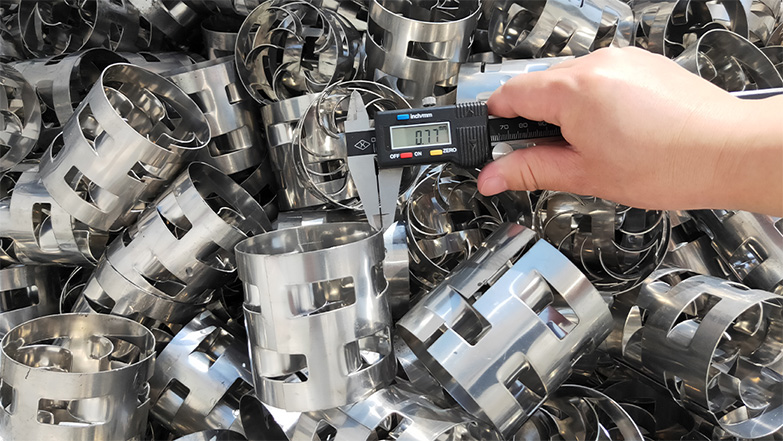
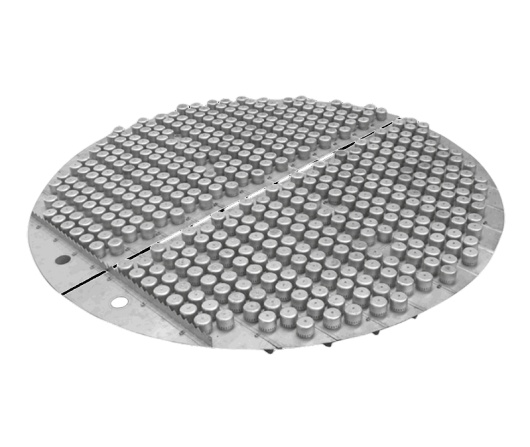
図4:蒸留塔に装填されるステンレス鋼製パルリング。
質問:金属製の棺用リングを選ぶべきなのはどのような場合ですか?
A:動作温度が100℃を超える場合、真空下、高圧下、または炭化水素/有機流体中でプラスチックが変形または膨張する場合は、金属を選択してください。100℃未満の腐食性環境では、PPやPTFEなどのプラスチックの方が経済的です。
Q:コラムを制作するには、どのくらいの梱包材が必要ですか?
|98|
|99|
 住所
: Intersection of Jinguang Avenue and Chongqing Middle Road, Anyuan Industrial Park, Anyuan District, Pingxiang City, Jiangxi
 電話番号
: +86-18507999558
 Eメール
: sales@fxsino.com
 ワッツアップ
:
+86-18507999558




 IPv6ネットワークをサポート